
 Engels
Wat maakt Precision Laser Microvias doorslaggevend voor de mesh-prestaties van piëzo-verstuivers?
Waar de nauwkeurigheid van microgaten de mistkwaliteit bepaalt
Een piëzo-elektrische verstuiver zet elektrische energie om in een fijne spray door een dun metalen gaas met hoge frequentie te laten trillen. Het karakter van de mist hangt vrijwel volledig af van de geometrie van de gaten waar de vloeistof doorheen gaat. Wanneer ingenieurs een nieuw mesh-ontwerp beoordelen, vragen ze zich eigenlijk af hoe nauwkeurig elk microgat kan worden gevormd, hoe consistent het kan worden herhaald en of het zijn grenzen over duizenden stukjes zal behouden. Dit is waarom precisie lasermicrovia's zijn een gebruikelijke route geworden voor fabrikanten van medische vernevelaars, schoonheidsinstrumenten, luchtbevochtigers en geurverspreiders.
Twee gaasplaten kunnen er identiek uitzien onder een bureaulamp en toch heel verschillende resultaten opleveren. De ene kan een dichte wolk van kleine druppeltjes genereren, terwijl de andere grotere druppels produceert die zich aan het oppervlak hechten en de output verminderen. Gatdiameter, gatdiepte, tapsheid en afstand hebben allemaal invloed op hoe vloeistof door de plaat wordt geduwd en hoe elke druppel loskomt. Kleine afwijkingen in al deze waarden komen tot uiting in de vorm van een ongelijkmatige mistdichtheid, inconsistente verwarming in het apparaat en klachten van gebruikers die merken dat de spray van de ene eenheid naar de andere verandert.
Traditioneel mechanisch boren en chemisch etsen hebben beide moeite op deze schaal. Boren slijten snel als de diameter onder enkele tientallen micrometers daalt, en bramen die tijdens het boren ontstaan, kunnen het stromingspad verstoren. Het etsen kan uniform zijn over een plaat, maar biedt beperkte controle over het profiel van elk afzonderlijk gat. Laserverwerking vermijdt veel van deze problemen omdat de energie wordt geleverd zonder fysiek contact, zodat dunne folies niet buigen onder de snijkracht en elk gat in een geplande volgorde kan worden gevormd.
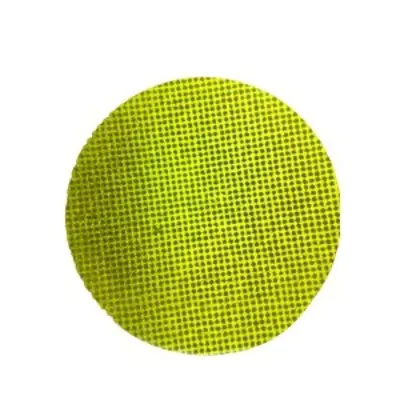
Belangrijkste afhaalmaaltijden: De mistkwaliteit volgt de gatengeometrie, en die geometrie moet worden gecontroleerd op micrometerniveau in plaats van op millimeterniveau dat gebruikelijk is bij algemene bewerking.
Hoe gatgeometrie het gedrag van druppels beïnvloedt
Rechte gaten versus taps toelopende gaten
Twee profieltypen domineren het mesh-ontwerp van de verstuiver. Rechte gaten zorgen voor een constante diameter van de vloeistofzijde tot de spuitzijde. Ze zijn eenvoudig te modelleren en te inspecteren, en wanneer de diameter strak wordt gehouden, produceren ze een voorspelbare druppelgrootte. De taps toelopende gaten worden breder naar de spuitzijde toe en vormen een ondiepe kegel. De tapsheid vermindert de weerstand als vloeistof binnendringt, en kan ervoor zorgen dat elke druppel netjes uit de uitlaat vrijkomt, wat veel ontwerpers verkiezen voor continue fijne nevel.
De onderstaande tabel vat de afwegingen samen die technische teams gewoonlijk afwegen bij het kiezen tussen de twee profielen.
| Functie | Recht gat | Taps gat |
|---|---|---|
| Typisch gebruik | Spray met vast volume | Continue fijne nevel |
| Stromingsweerstand | Hoger bij de inlaat | Lager bij de inlaat |
| Inspectie | Op meter gebaseerde diametercontrole | Profiel- en hoekcontrole |
| Belangrijkste risico | Randbramen beïnvloeden de stroming | Conische hoekafwijking |
Geen van beide profielen is universeel beter. De juiste keuze hangt af van de viscositeit van de vloeistof, het doeldruppelbereik en de aandrijffrequentie van de transducer. Bij een ontwerpbeoordeling moeten deze drie gegevens als eerste worden vermeld, omdat deze bepalen of het probleem alleen met de diameter kan worden opgelost of dat er een volledige profielspecificatie met hoek en tolerantie nodig is.
Procestraject van plaatwerk tot afgewerkt gaas
Een betrouwbaar procestraject wordt opgebouwd uit stappen die elk de volgende beschermen. Als u een fase overslaat of de volgorde verandert, kan het uiteindelijke gatenprofiel verschuiven, zelfs als de laserinstellingen er op papier correct uitzien. Een typisch traject voor een lasergevormde gaasplaat omvat de volgende fasen.
- Folie voorbereiding: maak de metalen plaat vlak en reinig deze, controleer de dikte binnen het afgesproken bereik en markeer referentieranden voor uitlijning.
- Bevestiging: klem de folie op een plat podium zodat het gatenpatroon op één lijn ligt met de montagekenmerken van het voltooide onderdeel.
- Vorming van lasergaten: Vorm elk gat met korte pulsen in een gecontroleerde scanvolgorde, waarbij de vlekgrootte en energie worden aangepast aan de doelgeometrie.
- Randreiniging: verwijder hergietmateriaal en microbramen met een stap die de gatdiameter niet verandert.
- Eindinspectie en verpakking: meet de bemonsterde platen, registreer de resultaten en bescherm het afgewerkte gaas tegen krassen en vervuiling.
De scanvolgorde verdient bijzondere aandacht. Als de laser zonder onderbreking in één richting over de plaat beweegt, hoopt de warmte zich op aan één kant en kunnen gaten aan de uiterste rand van het doel afdrijven. Door de scanrichting af te wisselen en korte koelintervallen in te voegen, wordt de thermische belasting gelijkmatig verdeeld, waardoor de diameter over het volledige actieve gebied smal blijft.
Meetbare doelen voor gaten, afstand en vlakheid
Specificaties moeten zo worden geschreven dat een leverancier ze op de productievloer kan meten. Uitdrukkingen als hoge precisie geven een inkoopteam niets te vergelijken. Een praktische specificatie vermeldt elk kenmerk, het beoogde bereik en de methode die wordt gebruikt om dit te verifiëren.
| Kenmerkend | Typisch doelwit | Verificatiemethode |
|---|---|---|
| Diameter gat | 2 tot 30 micrometer | Bemonstering met optische meters |
| Diametertolerantie | Binnen 1 micrometer in kritieke zones | Meting met microscoop |
| Aantal gaten per stuk | Honderden tot enkele duizenden, zoals getekend | Beeldanalyse |
| Uniformiteit van de toonhoogte | Consistent over het hele actieve gebied | Coördineren meting |
| Platheid van de plaat | Beperkte afwijking over het gaas | Oppervlakteprofielcontrole |
| Hoogte van de randbraam | Slechts een paar micrometers | Inspectie van dwarsdoorsnede |
De meetplanning is net zo belangrijk als het doel zelf. De bemonstering moet het midden en de randen van elke plaat bestrijken, omdat de verwerkingswarmte kleine gradiënten over het oppervlak kan veroorzaken. Een plan dat slechts één zone controleert, kan onderdelen goedkeuren die later defect raken.
In één geanonimiseerde pilot bleven de gaten gemeten in het midden van de plaat ruim binnen de tolerantie, terwijl de gaten aan de buitenrand ongeveer 2 micrometer afdreven. Door de scanvolgorde te wijzigen en koelintervallen toe te voegen, werd het gat in de volgende batch gedicht, en de randmetingen kwamen binnen de afgesproken limiet overeen met het midden.
Laserparameters die de randkwaliteit bepalen
Pulsbreedte en energiecontrole
Korte pulsen beperken de verspreiding van warmte naar het omringende metaal, waardoor de herschikkingslaag die zich rond elk gat vormt, wordt verminderd. Langere pulsen verwijderen materiaal sneller, maar kunnen dikkere randen achterlaten die het stroompad smaller maken en het druppelgedrag veranderen. Energie per puls moet materiaal schoon verwijderen zonder een door hitte beïnvloede band te creëren die breder is dan het ontwerp toelaat.
Ontdek overlap en scanstrategie
Overlapping tussen opeenvolgende pulsen bepaalt hoe soepel de wand van elk gat ontstaat. Te weinig overlap zorgt voor een geribbeld profiel, terwijl overmatige overlap tijdverspilling en warmte toevoegt. Veel teams gebruiken een korte multi-pass-strategie: een ruwe pass vormt het gat, en een afwerkingspass met lagere energie verfijnt de muur en verwijdert resterend randmateriaal.
Assisteren bij het verwijderen van gas en puin
Hulpgas verwijdert gesmolten vuil uit het gat tijdens de vorming. De richting, druk en zuiverheid hebben allemaal invloed op het resultaat.
- De gasstroom moet vuil wegduwen van de uitgangszijde, zodat deeltjes zich niet opnieuw in het gat nestelen.
- De druk moet in evenwicht zijn, omdat overmatige kracht een dunne folie kan laten trillen en het patroon kan verschuiven.
- Filtratie houdt opnieuw afgezette deeltjes tijdens lange productieruns weg van het volgende doelgebied.
Randkwaliteit wordt zelden bepaald door één parameter. Het is het gecombineerde resultaat van pulsenergie, overlap, scanvolgorde en gasstroom.
Veelvoorkomende defecten en hoe u ze vroegtijdig kunt ontdekken
De meeste defecten in lasergevormd gaas zijn terug te voeren op een klein aantal oorzaken. Door het symptoom vroegtijdig te herkennen, wordt het veel eenvoudiger om het proces te corrigeren voordat een volledige batch wordt aangetast.
- Gedeeltelijk verstopte gaten: meestal veroorzaakt door opnieuw afgezet puin. Bemonstering met doorvallend licht brengt het probleem snel aan het licht.
- Conische drift: vaak veroorzaakt door focusverschuiving na lange runs. Door de focus op vaste intervallen te controleren, blijft het profiel stabiel.
- Bramen aan de uitgangszijde: vaak gekoppeld aan een lage gasstroom of versleten armaturen. Een dwarsdoorsnedecontrole bevestigt de oorzaak.
- Diameter verdeeld over de plaat: meestal veroorzaakt door thermische drift. Bemonstering in het midden en de randen identificeert de trend.
Een echt voorbeeld laat zien hoe deze cheques vruchten afwerpen. Een koper meldde ooit dat ongeveer 18 op de 1.000 platen niet door de stroomtest kwamen. Uit een analyse van de hoofdoorzaak bleek dat een gasmondstuk iets was verschoven tijdens het verwisselen van het armatuur. De leverancier voegde aan het begin van elke dienst een uitlijningscontrole toe en binnen twee weken daalde het uitvalpercentage tot onder de 2 platen op 1.000.
Verificatiemethoden die het vertrouwen van de koper vergroten
Optische en elektronenmicroscopie
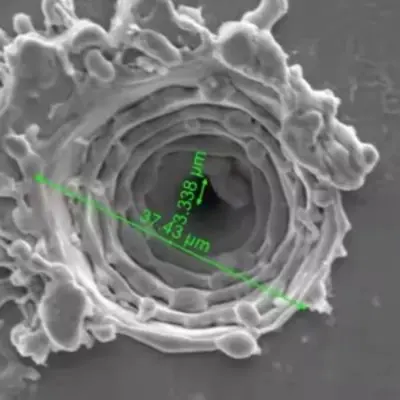
Optische microscopie is snel genoeg voor routinematige bemonstering en werkt goed voor diameter- en steekcontroles. Elektronenmicroscopie biedt een veel hogere vergroting en onthult wandstructuur, herschikte lagen en microscheurtjes die optische methoden kunnen missen. Een uitgebalanceerd plan maakt gebruik van optische controles voor de dagelijkse productie en elektronenbeeldvorming voor kwalificatie en foutanalyse.
Functionele flow- en spraytests
Dimensionale gegevens bewijzen dat gaten de juiste maat hebben, maar bewijzen niet dat het gaas zal presteren. Functioneel testen meet de stroomsnelheid, het spuitpatroon en de druppelverdeling in een armatuur die het uiteindelijke apparaat nabootst. Door deze resultaten te vergelijken met het dimensionale rapport blijkt of de specificatie de eigenschappen weergeeft die er bij gebruik toe doen.
Een maatrapport bewijst dat de gaten de juiste maat hebben, terwijl een spuittest bewijst dat het gaas werkt.
Mesh-materialen kiezen voor betrouwbare verstuiving
Materiaalkeuze bepaalt zowel het lasergedrag als de mesh-prestaties op de lange termijn. Elke metaalfamilie reageert anders op hitte en heeft zijn eigen corrosieprofiel.
Austenitisch roestvrij staal biedt goede corrosieweerstand en stabiel mechanisch gedrag, waardoor het een veel voorkomende keuze is voor apparaten die in contact komen met oplossingen op waterbasis. Het vormt schone gatwanden, maar vereist zorgvuldige hittebeheersing om herschikking van lagen te beperken.
Legeringen op nikkelbasis bieden een sterke weerstand tegen vermoeidheid bij voortdurende trillingen. Ze zijn geschikt voor veeleisende toepassingen waarbij de plaat gedurende een lange levensduur zijn vorm moet behouden, hoewel de kosten hoger zijn en de verwerkingsvensters smaller zijn.
Gecoate folies voeg een oppervlaktelaag toe voor chemische compatibiliteit of bevochtigingsbeheersing. De coating moet de laserbewerking overleven zonder te barsten, dus het coatingtype en de laserparameters moeten samen worden gekwalificeerd.
Foliedikte is een andere belangrijke beslissing. Dunnere folies prikken schoner door, maar vervormen gemakkelijker tijdens het hanteren en fixeren. Dikkere folies behouden hun vorm, maar vereisen langere cyclustijden en een strakkere tapercontrole. Het afstemmen van de dikte op het doelgatprofiel is meestal de meest effectieve manier om de opbrengst in evenwicht te brengen met de cyclustijd.
Inkoopchecklist voor kopers
Technische capaciteiten zijn gemakkelijker te beoordelen als een koper weet welke vragen hij moet stellen. De onderstaande checklist helpt inkoop- en engineeringteams leveranciers te vergelijken op basis van bewijsmateriaal in plaats van claims uit brochures.
- Bevestig de minimaal haalbare gatgrootte met behulp van proefstukken, niet alleen gepubliceerde cijfers.
- Vraag een meetrapport aan waaruit de werkelijke diameterverdeling over de plaat blijkt.
- Vraag hoe de focus, gasstroom en uitlijning van de armatuur tijdens de productie worden gecontroleerd.
- Beoordeel het procestraject, vooral het reinigen van de randen en de eindinspectie.
- Spreek vóór de eerste bestelling schriftelijk het bemonsteringsplan en de acceptatiecriteria af.
- Begin met een proefbatch voordat u overstapt op bulkvolumes.
Leveranciers die elk van deze punten in duidelijke bewoordingen uitleggen, hanteren doorgaans een meer gedisciplineerd proces. Voor een technisch overzicht van hetzelfde proces raadpleegt u de gerelateerde lasermicrovias voor verstuivergaas pagina, die het werkbereik beschrijft en hoe dit wordt gemeten.
Veelgestelde vragen
Vraag 1: Welke gatgroottes zijn praktisch voor verstuivergaas?
Veel verstuiverontwerpen gebruiken gaten tussen ongeveer 2 en 30 micrometer. De beste keuze hangt af van de vloeistof, het gewenste druppelbereik en de transducerfrequentie, dus het doel moet worden bevestigd met een monster voordat het ontwerp wordt bevroren.
Vraag 2: Hoe verhoudt laserbewerking zich tot chemisch etsen voor dunne folies?
Etsen biedt een goede uniformiteit over een plaat, maar beperkte controle over individuele gatprofielen. Laserverwerking vormt elk gat in een geplande volgorde met gedefinieerde conus- en randkwaliteit, wat van belang is wanneer het profiel zelf deel uitmaakt van de specificatie.
Vraag 3: Hoe kan de geometrie van gaten worden geverifieerd zonder een monster te vernietigen?
Optische microscopie en bemonstering met doorvallend licht controleren de diameter, steek en verstopping zonder het onderdeel te snijden. Voor conus- en wandconstructies kan een met dezelfde parameters bewerkt getuigestuk in stukken worden gesneden terwijl de productieonderdelen intact blijven.
Vraag 4: Welke informatie moet een offerteaanvraag bevatten?
Vermeld het foliemateriaal en de dikte, de tekening van de gatenindeling, het bereik van de doeldiameter, het profieltype, de grootte van het actieve gebied, de bemonsteringsverwachtingen en de verwachte hoeveelheden voor pilot- en bulkbestellingen. Duidelijke invoer verkort revisiecycli en maakt de offerte nauwkeuriger.
Vraag 5: Waarom duurt de eerste batch soms langer?
De eerste batch omvat meestal parameterafstemming, armatuurverificatie en inspectiekalibratie. Zodra het proces stabiel is, gaan latere batches sneller. Daarom beschouwen veel kopers de pilotrun als een kwalificatiestap.
Specificaties omzetten in stabiele mistopbrengst
Een stabiele mistproductie begint lang voordat het apparaat wordt gemonteerd. Het begint met een duidelijk gedefinieerde gatgeometrie, een procesroute die elke fase beschermt, en meetmethoden die weerspiegelen hoe het gaas daadwerkelijk zal worden gebruikt. Wanneer deze elementen op één lijn liggen, levert de plaat dezelfde spray vanaf de eerste tot de laatste eenheid.
Voor teams die een nieuw verstuiverontwerp plannen, is de nuttigste volgende stap een schriftelijke specificatie en een proefrun. Werk samen het gatenprofiel, het materiaal en het verificatieplan door en gebruik de verwerking van microgaten referentie om proceslimieten te vergelijken voordat definitieve doelen worden gesteld.
Gerelateerde producten
-
Luchtbevochtiger Aromatherapie Luchtbevochtiger Vernevelingsbak Printplaat USB6V12V24V Vijf Hoofd PCB Driver Board 10 Hoofd Driver Board
-

Medische inhalatievernevelaar Ademhalingsapparaat Op het hoofdgemonteerde vernevelaar PCB-driver B
-

Medische Mesh Verstuiver Lade PCB Elektronische Stoppen Met Roken Verstuiver PCB Driver Board
-

Driver Board voor luchtbevochtiger Crescent PCB Board Timing 2/4 uur Functie 1,5 W
-
M16-108KHZ Polyimide PI-membraanMesh Micro Mesh-vernevelaarMedische vernevelaarUltrasone gaasvernevelaar3μm Microporeuze inhalatievernevelaar met vernevelschijfStroomverbruik1 ~ 1,5W
-
M16-108KHZ Polyimide PI-membraanMesh Micro Mesh-vernevelaarMedische vernevelaarUltrasone mesh-vernevelaar3μm microporeuze vernevelaarschijf voor inhalatorvernevelaar
-
M16-110KHZ Polyimide PI-membraanMesh Micro Mesh-vernevelaarMedische vernevelaarUltrasone mesh-vernevelaar3μm microporeuze vernevelaarschijf voor inhalatievernevelaar
-
M16-108KHZ Polyimide PI-membraanMesh Micro Mesh-vernevelaarMedische vernevelaarUltrasone mesh-verneveltablet3μm Microporeuze inhalatie Budesonide-vernevelaarbak
- Snelle links
- Product
- Over
- Sollicitatie
- Nieuws
- Contact
- Productlinks
- Medische Mesh Piezo-verstuiver
- Polymeer PI-film piëzo-verstuiver
- KNN Loodvrije Mesh Piezo Verstuiver
- PI Loodvrije Mesh Zeroing-chip
- Micro-mesh piëzo-verstuiver voor verwarming
- Piezo verstuiver voor ventilator/bevochtiging/schoonheid
- Ultrasone verstuivingstransducer
- Ultrasone hoogfrequente piëzo-verstuiver
- Sensor voor stroomopwekking/verwarming Piëzo-verstuiver
- Medisch piëzo-verstuiver PCB-ontwerp
- Precisielaserverwerkingstechnologie voor microgaten
- Contact
-
Gebouw 1, Fortune Star 2, No.311 Huanzhen North Road, Chang'an Town, Haining City, provincie Zhejiang, China.

-
+86-18006619680

-
+86-13777879680

-
Felix@saidapiezo.com

riney@saidapiezo.com
yugao@saidapiezo.com
emily@saidapiezo.com
dean@saidapiezo.com -
Felix: +86 18157327658

John: +86 18957351358
Emily: +86 18957339358
Dean: +86 15356418868
- Mobiel